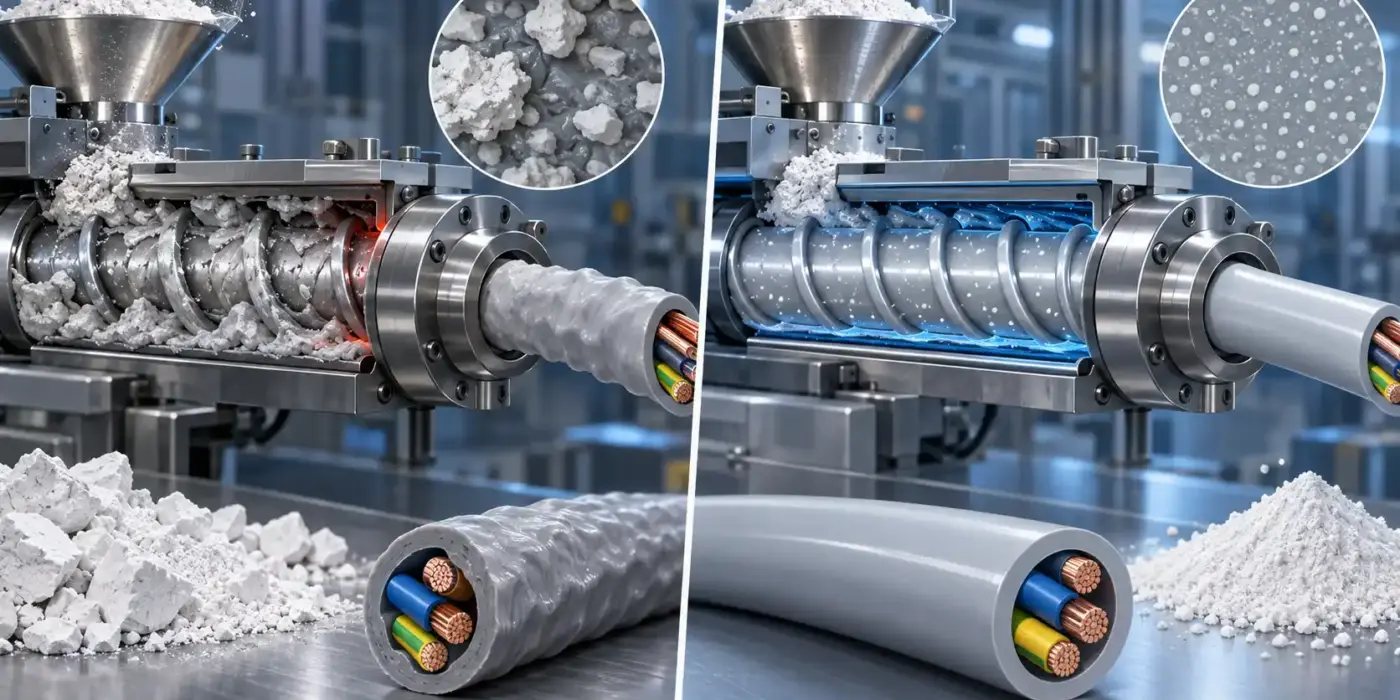
Kompaun kabel LSZH boleh memenuhi keperluan api tetapi masih sukar untuk dihasilkan. Tork pengadun mendekati had mesin, tekanan die meningkat, kelajuan barisan perlu dikurangkan dan pelapisan yang siap dibangunkan dengan permukaan kasar atau tidak rata. Oleh kerana aluminium hidroksida adalah salah satu komponen terbesar dalam banyak formulasi tahan api tanpa halogen, ATH sering disalahkan dahulu.
Kadang-kadang serbuk adalah sebahagian daripada masalah. Kadang-kadang menukar ATH hanya mengalihkan masalah ke tempat lain. Kelikatan tinggi dan kualiti permukaan yang buruk boleh disebabkan oleh pengisian pengisi, pengagihan saiz partikel, aglomerasi, keserasian pengisi-polimer, pelinciran, kelembapan atau pemanasan geseran yang berlebihan. Tugas pertama adalah untuk mengenal pasti jenis kecacatan ekstrusi yang berlaku sebelum mengubah saiz partikel atau meminta gred bersalut.
Isi Kandungan
Pengisian ATH Tinggi Mengubah Rheologi Seluruh Kompaun
ATH tidak digunakan seperti aditif pemprosesan dos rendah. Dalam formulasi LSZH, fasa mineral boleh menyumbang sebahagian besar kompaun, jadi sifat fizikalnya secara langsung mempengaruhi bagaimana polimer mengalir.
Apabila muatan ATH meningkat, kurang polimer yang tersedia untuk membasahi dan memisahkan partikel mineral individu. Interaksi partikel-partikel menjadi lebih penting, sementara tork pencampur, kelikatan lebur dan tekanan ekstrusi biasanya meningkat. Ini adalah pertukaran pemprosesan asas dalam sebatian tahan api yang terisi tinggi.
Mengurangkan muatan ATH biasanya akan memudahkan ekstrusi, tetapi ia juga mungkin mengurangkan prestasi tahan api yang dirancang untuk dicapai oleh formulasi tersebut. Sebelum menurunkan peratusan pengisi, adalah lebih berguna untuk menentukan sama ada muatan ATH yang ada dibungkus, disebarkan dan dilincirkan dengan berkesan.
The Detopalu Aluminium Hidroksida untuk Kompaun Wayar dan Kabel halaman aplikasi merangkumi hubungan yang lebih luas antara pemilihan gred ATH, muatan pengisi, pengagihan dan prestasi kabel.
Baca Kecacatan Permukaan Sebelum Mengubah Gred ATH
Permukaan "kasar" terlalu luas untuk digunakan sebagai diagnosis.
Tekstur yang seragam seperti kulit jerung berbeza dari lubang terpencil. Gelembung kecil juga berbeza lagi. Setiap penampilan menunjukkan kumpulan kemungkinan sebab yang berbeza.
| Simptom ekstrusi | Periksa terlebih dahulu |
|---|---|
| Tork tinggi tetapi permukaan yang cukup lancar | Muatan pengisi, halus, BET, kelikatan polimer, pelinciran |
| Permukaan kasar / seperti kulit jerung yang seragam | Geseran die, kadar ekstrusi, suhu lebur, keadaan die |
| Lubang rawak atau titik keras | Agregat, D90, residu kasar, pencemaran |
| Gelembung atau kawah kecil | Kelembapan, bahan meruap, pengudaraan, suhu lebur sebenar |
| Tork dan tekanan meningkat semasa proses | Pengumpulan die, sekatan skrin, sejarah terma, pengagihan |
| Permukaan menjadi lebih buruk pada kelajuan garis yang lebih tinggi | Geseran dinding, kerosakan lebur, geometri die, pelinciran |
Perbezaan ini mencegah kesilapan biasa. Jika agregat kasar menghasilkan kecacatan permukaan terpencil, menambah lebih banyak pelincir tidak akan menghapusnya. Jika keseluruhan permukaan menjadi kasar hanya apabila keluaran meningkat, menggantikan ATH dengan gred yang sedikit lebih halus mungkin tidak membetulkan geseran berlebihan di die.
Kecacatan itu sendiri harus menentukan eksperimen seterusnya.
Saiz Partikel Penting, tetapi D50 Tidak Cukup
Apabila kualiti permukaan kabel adalah rendah, permintaan segera biasanya adalah untuk ATH yang lebih halus.
Pendekatan ini boleh berfungsi apabila zarah bersaiz kasar benar-benar menjadi masalah, tetapi serbuk yang lebih halus juga meningkatkan jumlah permukaan mineral yang perlu dibasahi oleh polimer. Dengan muatan pengisi yang tinggi, itu boleh meningkatkan viskositi daripada mengurangkannya.
Data pembekal ATH menunjukkan bahawa saiz partikel purata hanyalah satu bahagian daripada reologi. Pengagihan saiz partikel, luas permukaan BET dan morfologi partikel juga mempengaruhi viskositi. Serbuk dengan agihan yang dioptimumkan kadang-kadang boleh mengemas lebih cekap dan menghasilkan viskositi yang lebih rendah daripada ATH lain dengan D50 yang sama.
Untuk permukaan kabel yang kasar, D90 dan sisa kasar sangat berguna kerana ia membantu menerangkan bahagian atas pengagihan. Untuk viskositi yang berlebihan, pecahan halus dan BET memerlukan lebih banyak perhatian.
Serapan minyak menambah perbandingan yang berguna. Ia bukan ujian viskositi ekstrusi yang langsung, tetapi serbuk dengan permintaan cecair yang lebih tinggi mungkin memerlukan lebih banyak polimer atau bantuan pemprosesan untuk membasahi permukaannya. Kesan ini menjadi lebih jelas apabila formulasi sudah sangat dipenuhi.
Detopalu menerbitkan D50, serapan minyak, kelembapan dan parameter asas serbuk lain di Serbuk Aluminium Hidroksida halaman. Apabila menyelesaikan masalah formulasi LSZH yang sedia ada, nilai-nilai tersebut harus dibandingkan dengan batch ATH yang sudah berjalan dengan baik dan bukannya memilih saiz partikel terkecil yang tersedia.
Penyebaran yang Buruk Boleh Nampak Seperti Kelikatan Berlebihan
Kuantiti ATH yang sama berkelakuan berbeza apabila ia diedarkan dengan betul dan apabila sebahagiannya kekal dalam aglomerat.
Pengagihan yang lemah mencipta kawasan tempatan dengan kepekatan mineral yang sangat tinggi. Kawasan ini menahan aliran, meningkatkan beban pencampuran dan boleh muncul kemudian pada permukaan kabel sebagai titik keras atau kecacatan tidak teratur. Oleh itu, sebatian mungkin tampak mempunyai masalah viskositi ATH walaupun masalah sebenar adalah bagaimana serbuk tersebut dimasukkan ke dalam polimer.
Bandingkan batch stabil dengan batch yang bermasalah sebelum mengubah bahan mentah. Urutan pencampuran, kadar umpan, lot polimer, dos kompatibilisator, bantuan pemprosesan, dan tenaga pencampuran semua harus diperiksa. Jika COA ATH pada dasarnya tidak berubah tetapi tork atau kualiti permukaan berubah secara mendadak, penyiasatan tidak boleh berhenti di pengisi.
Antara pengisi–polimer juga boleh menyumbang. Rawatan permukaan yang serasi boleh meningkatkan basahan dan mengubah reologi campuran, tetapi ATH yang dilapisi tidak seharusnya dianggap sebagai penyelesaian rendah-viskositi secara automatik. Artikel sebelumnya, ATH Dilapisi vs. ATH Tidak Dirawat: Mengapa Tork Ekstrusi yang Lebih Rendah Tidak Selalu Bermaksud Prestasi Kabel yang Lebih Baik, menerangkan mengapa keputusan tork yang lebih rendah masih perlu diperiksa berbanding dengan pemanjangan, prestasi tegangan dan sistem pengawetan.
Pelinciran Boleh Membetulkan Geseran tetapi Tidak Mengatasi Pengagihan Serbuk yang Buruk
Kompaun LSZH yang sangat diisi memerlukan keseimbangan yang sesuai antara pelinciran dalaman dan luaran.
Pelinciran dalaman mengurangkan geseran dalam campuran dan boleh meningkatkan pergerakan polimer dan pengisi semasa pemprosesan. Pelinciran luaran mengurangkan geseran antara cairan dan permukaan skru, silinder atau die.
Apabila pelinciran tidak mencukupi, tork meningkat dan bahan mungkin mengalami geseran yang berlebihan berhampiran die. Akibatnya boleh menyebabkan throughput berkurangan, pengumpulan die atau permukaan yang menyerupai kulit hiu.
Pendekatan sebaliknya—menambah lebih banyak lilin atau bantuan pemprosesan secara berterusan—juga boleh mencipta masalah. Pelinciran berlebihan boleh mempengaruhi basahan pengisi, sifat mekanikal atau tingkah laku permukaan. Jika dos pelincir yang semakin tinggi diperlukan untuk menjalankan gred ATH yang sama, PSD asas, pengagihan dan keserasian polimer harus disemak.
Ini penting apabila membandingkan pembekal ATH. Serbuk yang kelihatan murah setiap tan tetapi memerlukan bantuan pemprosesan yang jauh lebih banyak atau memaksa kelajuan garis yang lebih perlahan mungkin bukan bahan kos rendah secara keseluruhan dalam pengeluaran.
Jangan Selesaikan Kelikatan Tinggi dengan Memanaskan Kompaun Tanpa Henti
Meningkatkan suhu ekstrusi menurunkan viskositi polimer, jadi itu adalah respons yang jelas apabila tekanan die menjadi terlalu tinggi.
ATH meletakkan had pada pendekatan ini.
Aluminium hidroksida konvensional mula memasuki kawasan dehidrasi sekitar 200–220°C. Lebih penting lagi, suhu lebur boleh lebih panas daripada paparan tong kerana geseran mekanikal menghasilkan haba tambahan.
Oleh itu, satu saluran mungkin menjadi lebih mudah untuk diekstrud selepas profil suhu dinaikkan sambil bergerak lebih dekat kepada masalah kedua: pelepasan awal air terikat secara kimia dari ATH.
Jika itu berlaku, gelembung, kekosongan atau ketidakstabilan tekanan mungkin muncul walaupun masalah viskositi asal telah bertambah baik.
Hubungan antara suhu tong, suhu lebur sebenar dan masa kediaman dibincangkan secara berasingan dalam Suhu Pemprosesan ATH: Mengapa 200°C Bukan Batas Keselamatan yang Sederhana.
Kelembapan harus diperiksa pada masa yang sama. Kelembapan bebas dalam ATH, polimer atau bahan tambahan juga boleh menghasilkan gelembung dan kawah, tetapi ia berbeza daripada air yang dilepaskan oleh penguraian ATH. Jika pengeringan membetulkan kecacatan sementara suhu pemprosesan tetap tidak berubah, kelembapan bebas mungkin terlibat. Jika masalah mengikuti suhu lebur yang lebih tinggi, geseran yang lebih tinggi atau masa kediaman yang lebih lama, sejarah termal menjadi lebih penting.
Bandingkan Batch Baik dengan Batch Buruk
Salah satu cara tercepat untuk menyiasat masalah ekstrusi LSZH adalah dengan menghentikan perbandingan bahan hanya dengan TDS pembekal.
Bandingkan ia dengan kumpulan terakhir yang sebenarnya berfungsi.
Satu formulasi yang dekat dengan had pengisian pengisi maksimum atau had tork boleh sensitif terhadap perubahan kecil dalam PSD, penyerapan minyak, kelembapan atau viskositi polimer. Nilai yang kekal secara teknikal “dalam spesifikasi” masih boleh menggerakkan campuran cukup untuk memberi kesan kepada ekstrusi.
Menyimpan sampel rujukan dari kumpulan ATH yang diluluskan adalah berguna untuk pengeluaran kabel berulang. Apabila masalah timbul, bandingkan bahan baru dan bahan yang diluluskan menggunakan kaedah yang sama. PSD, D90, penyerapan minyak, kelembapan dan, jika ada, BET lebih bermaklumat bersama-sama daripada nilai D50 tunggal.
Jika data ATH kekal stabil tetapi tingkah laku ekstrusi berubah secara signifikan, semak resin polimer, pengkompatibel, pek pelincir, keadaan skru dan parameter operasi.
Jika ciri serbuk bergerak seiring dengan masalah pengeluaran, gred ATH yang berbeza atau spesifikasi bekalan yang lebih ketat mungkin diperlukan.
Apabila ATH Bukan Lagi Pilihan Termal yang Tepat
Beberapa masalah pemprosesan tidak dapat diselesaikan dengan mengoptimumkan ATH.
Jika polimer memerlukan suhu lebur yang hampir atau melebihi julat terma praktikal aluminium hidroksida, mengubah D50, lapisan atau pelincir tidak akan mencipta tingkap terma baru yang besar.
Situasi itu tergolong dalam keputusan pemilihan bahan yang berbeza.
Artikel tersebut ATH vs. Magnesium Hidroksida untuk Kompaun Pelindung Api Bebas Halogen menerangkan mengapa MDH menjadi relevan apabila polimer memerlukan suhu pemprosesan yang jauh lebih tinggi.
Untuk sistem EVA/PE LSZH konvensional yang kekal dalam julat pemprosesan ATH yang sesuai, soalan yang lebih berguna adalah biasanya PSD, muatan pengisi, pelinciran, reologi dan konsistensi kelompok.
Detopalu’s Pengisi Kalis Api Aluminium Hidroksida halaman aplikasi menyediakan konteks pilihan yang lebih luas untuk sistem penghalang api kabel, plastik dan getah.
Apa yang Harus Dikirim Ketika Meminta Pembekal ATH untuk Menyelesaikan Masalah Kompaun
Untuk penilaian ATH Detopalu, hantarkan keadaan formulasi semasa bersama dengan sasaran api, mekanikal dan ekstrusi yang diperlukan. Objektifnya bukan untuk mencari ATH dengan viskositi terendah secara bersendirian. Tujuannya adalah untuk mencari gred yang dapat diproses secara konsisten pada muatan yang diperlukan sambil kabel LSZH yang siap memenuhi spesifikasi penuh.