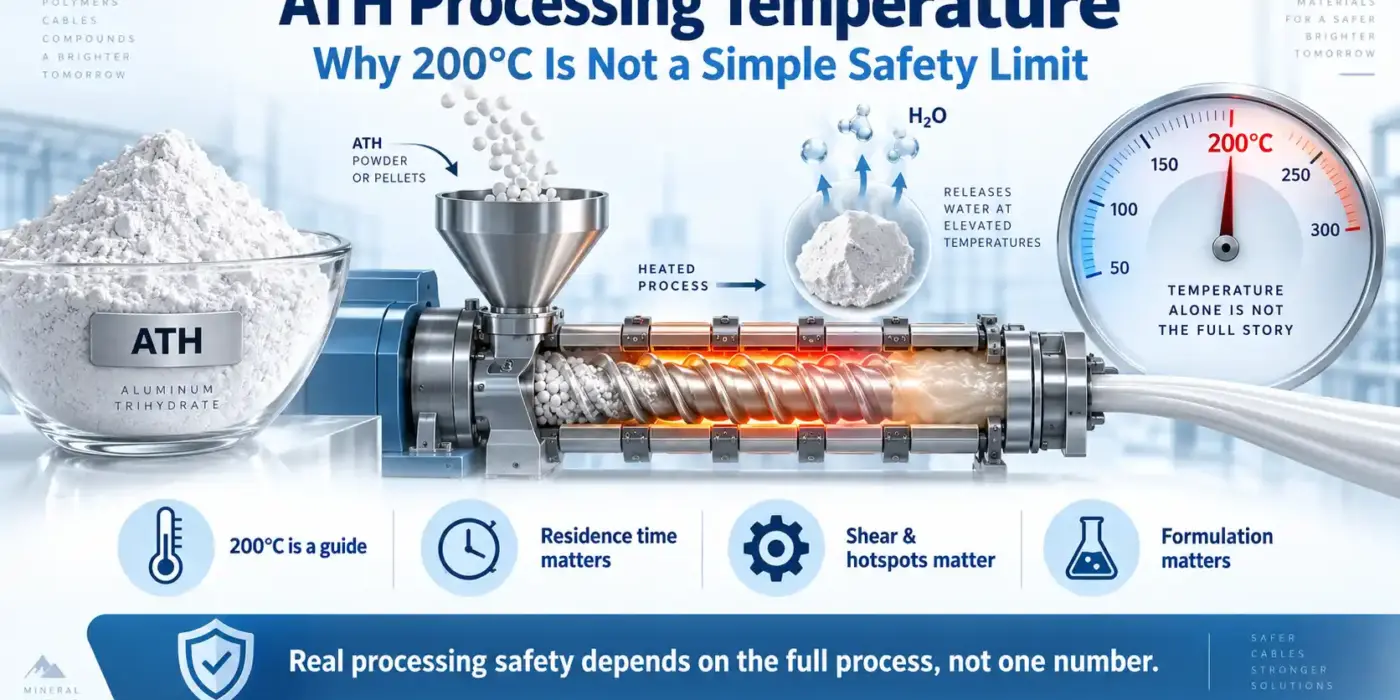
يمكن أن يحتوي مركب كابل مملوء بـ ATH على درجات حرارة برميل محددة أقل من 200°C ومع ذلك لا يزال يتطور فقاعات، بثق خشن أو ضغط غير مستقر. مركب آخر قد يقترب لفترة قصيرة من نفس الدرجة الحرارية ويعمل دون مشكلة واضحة.
الفرق هو أن هيدروكسيد الألومنيوم لا يتعرض لدرجة الحرارة المعروضة على وحدة تحكم آلة واحدة. إنه يتعرض لدرجة حرارة الانصهار الفعلية، تسخين القص المحلي ومدة بقاء المركب ساخنًا.
هذا التمييز مهم لأن ATH يبدأ في تحرير الماء المرتبط كيميائيًا عندما يدخل نطاق تحلله. إذا حدث ذلك أثناء التركيب أو البثق، فقد بدأت جزء من رد الفعل المثبط للهب قبل إنتاج الكابل النهائي أو الجزء المطاطي أو مكون البوليمر.
جدول المحتويات
لماذا تظهر بيانات ATH كلاً من 200°C و 220°C
ابحث عن درجة حرارة تحلل هيدروكسيد الألومنيوم وستظهر رقمين بشكل متكرر: تقريبًا 200°C وتقريبًا 220°C.
يمكن أن يكون كلاهما صالحًا من الناحية التقنية.
نابالتك تصف ATH بأنها تتحلل endothermically عند حوالي 200 درجة مئوية. هيوبر تحدد درجة حرارة التحلل لـ ATH بحوالي 220 درجة مئوية، بينما تشير الأدبيات الفنية لصناعة الكابلات أيضًا إلى أن ATH تبدأ في إطلاق الماء عند حوالي 200 درجة مئوية.
لا ينبغي تفسير الفرق على أنه يعني أن أحد الموردين على حق والآخر على خطأ. يتم قياس التحلل الحراري تحت ظروف اختبار محددة، وقد تمثل درجة الحرارة المبلغ عنها بداية إطلاق الماء القابل للقياس، وهو نقطة مميزة على منحنى TGA أو حدث حراري آخر محدد. يمكن أن تؤثر سرعة التسخين، وحالة العينة، وطريقة القياس على القيمة المبلغ عنها.
بالنسبة لمعالجة البوليمر، فإن الاستنتاج العملي بسيط: لا ينبغي اعتبار 220 درجة مئوية كحد معالجة مضمون لـ ATH.
توصي الإرشادات التجارية عمومًا باستخدام ATH في الأنظمة الحرارية البلاستيكية التي تتم معالجتها تحت حوالي 200 درجة مئوية. الغرض هو الحفاظ على هامش حراري مفيد قبل أن تبدأ إزالة المياه بشكل كبير.
ماذا يحدث عندما يبدأ ATH في التحلل
يحرر هيدروكسيد الألمنيوم الماء من خلال تفاعل تحلل endothermic:
2Al(OH)₃ → Al₂O₃ + 3H₂O
خلال الحريق، يكون هذا السلوك مفيدًا. تمتص التفاعل الحرارة بينما يساعد الماء المفرج في خفض درجة حرارة البوليمر المحترق ويساهم في كبح اللهب والدخان.
داخل آلة البثق، يُعتبر نفس إطلاق الماء غير مرغوب فيه.
يمتلك ATH خسارة نظرية في الاحتراق تبلغ حوالي 34.6%، ويرتبط ذلك بشكل كبير بالماء المرتبط كيميائياً الذي يتم تحريره أثناء التحلل. يمكن أن تحتوي مركبات الكابلات شديدة التعبئة على كمية كبيرة من ATH، لذا حتى إزالة المياه المبكرة المحدودة يمكن أن تُدخل بخار الماء في مصهور البوليمر.
اعتمادًا على التركيبة والمعدات، يمكن أن يساهم ذلك في فقاعات، فراغات داخلية، نتوءات في المنتج النهائي، عدم استقرار الضغط أو عيوب في السطح.
هذه الأعراض لا تثبت أن ATH قد تحلل. يمكن أن تتسبب البوليمرات الرطبة، والرطوبة المتبقية في المادة المالئة، والإضافات المتطايرة أو سوء التهوية في مشاكل مماثلة. يجب فحص تاريخ العملية قبل التوصل إلى استنتاج بأن التحلل الحراري هو المسئول.
درجة حرارة البرميل ليست نفس درجة حرارة الانصهار
اعتبر جهاز بثق يحتوي على عدة مناطق مضبوطة حول 175–190 درجة مئوية.
قد يبدو أنه في أمان أقل من منطقة تحلل ATH، لكن البوليمر يتم تسخينه ميكانيكيًا أيضًا. تدور البراغي، وعناصر العجن، والضغط الخلفي، ومقاومة القالب تحول الطاقة الميكانيكية إلى حرارة.
تزيد هذه النقطة أهمية في مركبات ATH المملوءة بشكل كبير لأن لزوجتها يمكن أن تكون أعلى بكثير من لزوجة البوليمر غير المملوء. قد يتطلب الأمر طاقة إضافية لخلط وتحريك المركب، مما ينتج حرارة اضافية نتيجة القص.
يمكن أن تظهر آلة تُظهر درجة حرارة أسطوانة 185 درجة مئوية مناطق محلية حيث يكون المركب نفسه أكثر سخونة.
لهذا السبب، فإن درجة حرارة الانصهار الفعلية أكثر فائدة من إعدادات الأسطوانة عندما تكون التركيبة تعمل قرب الحد الحراري. حيثما يسمح الجهاز بذلك، يجب أن تؤخذ قياسات درجة حرارة الانصهار بالاشتراك مع عزم البرغي، وضغط الرأس، ومعدل الإنتاج في الاعتبار.
لا تعني ملامح الأسطوانة الثابتة بالضرورة أن المركب يعاني من تاريخ حراري ثابت.
يمكن أن تغير مدة الإقامة النتائج دون تغيير إعدادات الحرارة
درجة الحرارة هي جزء فقط من المشكلة. الوقت مهم أيضًا.
تحلل ATH ليس مفتاحًا瞬يًا يتغير بالكامل عند درجة حرارة واحدة. المركب الذي يمر لفترة قصيرة عبر منطقة ساخنة نسبيًا قد يتصرف بشكل مختلف عن المواد التي تبقى قريبة من تلك الدرجة لفترة أطول.
هذا يفسر بعض مشاكل الإنتاج التي تظهر دون أن يقوم أي شخص بتغيير ملامح درجة حرارة الآلة.
على سبيل المثال، يمكن أن يؤدي تقليل الناتج في الخط إلى زيادة وقت الإقامة. يمكن أن يزيد مصفاة أو قالب مقيد الضغط والقص. يمكن أن تتسبب توقف الآلة في ترك المركب جالسًا داخل أسطوانة ساخنة لفترة أطول مما يحدث خلال الإنتاج الطبيعي.
عند استئناف الإنتاج، قد يكون المادة الأولى التي تغادر الخط قد تعرضت لتاريخ حراري مختلف تمامًا عن المادة المنتجة خلال التشغيل المستمر.
إذا حدثت فقاعات أو عيوب سطحية بشكل رئيسي خلال بدء التشغيل أو الإنتاج منخفض الناتج أو الإقامة الطويلة، فإن فحص درجة ATH وحدها من غير المرجح أن يكشف عن المشكلة بالكامل.
الرطوبة الحرة وتجفيف ATH ليسا نفس الشيء
إن هذا التمييز مفيد بشكل خاص عند التحقيق في الفقاعات.
يمكن أن يحتوي مسحوق ATH على كمية صغيرة من الرطوبة الحرة أو الماصة. ويمكن أن تقدم كريات البوليمر ومكونات التركيب الأخرى أيضًا الماء. قد تزيد ظروف التخزين، والأكياس المفتوحة، والرطوبة العالية المحيطة من هذه المشكلة.
يمكن غالبًا معالجة الرطوبة الحرة من خلال تحسين التخزين، أو التعامل مع المواد، أو إجراءات التجفيف المناسبة.
الماء المرتبط كيميائيًا مختلف. إنه جزء من هيكل Al(OH)₃ ويتم تحريره عندما يتحلل ATH.
لا يؤدي تجفيف المسحوق إلى زيادة درجة حرارة التحلل الأساسية له. وبالمثل، إذا بدأ ATH في فقدان الماء بسبب ارتفاع درجة حرارة المركب، فإن تحسين تخزين المواد الخام لن يحل المشكلة الحرارية.
لذلك، يُعتبر تغيير شرط واحد في كل مرة مقارنة مفيدة في استكشاف الأخطاء. إذا أزال التجفيف المحسن الفقاعات مع بقاء درجة حرارة الانصهار دون تغيير، فمن المحتمل أن تكون الرطوبة الحرة متورطة. إذا ظهرت العيوب بشكل متكرر مع زيادة درجة حرارة الانصهار الفعلية أو زمن الإقامة، فإن تجفيف ATH يستحق مزيدًا من الاهتمام.
نوع البوليمر هو فقط نقطة البداية
يستخدم ATH على نطاق واسع في EVA والبولي إيثيلين والعديد من مركبات الأسلاك والكابلات LSZH لأن هذه الأنظمة يمكن معالجتها غالبًا ضمن نطاق درجات الحرارة المناسب.
يمكن أيضًا استخدام ATH في PVC وTPE وTPU والمطاط ومختلف التركيبات المحتوية على راتنجات حرارية، لكن اسم البوليمر وحده لا يحدد ما إذا كانت نافذة الحرارة مناسبة.
يمكن أن تتصرف مركبتان من EVA بشكل مختلف تماماً. يمكن أن تختلف نسبة الأسيتات الفينيلية، وتحميل ATH، ولزوجة البوليمر، ونظام الربط، ومعدل البثق. قد تعمل تركيبة واحدة بشكل مريح دون منطقة جفاف ATH، بينما تصل أخرى إلى درجة حرارة انصهار أعلى بكثير بسبب زيادة القص.
تقدم البولي بروبيلين والعديد من البوليمرات الهندسية مشكلة أوضح لأنها غالبًا ما تتطلب درجات حرارة معالجة أعلى. عندما تقترب عملية البوليمر بانتظام من أو تتجاوز النطاق الحراري العملي لـ ATH، فإن تغيير حجم جزيئات ATH ليس طريقة موثوقة لحل الاختلاف.
يحتاج كيمياء مثبط اللهب نفسه إلى إعادة النظر. هنا تصبح مسألة ATH مقابل MDH التي تم مناقشتها في المقالة السابقة ذات صلة.
لا يوجد 'هامش أمان' عالمي
من المغري إنشاء قاعدة شراء بسيطة مثل:
يتحلل ATH عند 220°C، لذا فإن المعالجة عند 200°C آمنة.
هذا بسيط جداً للاستخدام في الإنتاج.
لا توجد قاعدة عالمية تفيد بأن كل مركب ATH يجب أن يبقى بالضبط 10°C، 20°C أو 30°C أقل من قيمة التحلل معينة. الهامش المطلوب يعتمد على درجة ATH، ولزوجة البوليمر، وتحميل الحشو، وتكوين اللولب، والإنتاجية، ووقت الإقامة، ومدى التحكم في درجة حرارة الانصهار الفعلية.
نهج أفضل هو اعتبار حوالي 200°C منطقة تتطلب اهتمامًا أكبر لـ ATH التقليدي، بدلاً من أن تكون درجة حرارة معالجة مستهدفة.
إذا كانت عملية الإنتاج العادية تبقى بشكل مريح تحت هذه المنطقة وتظل درجة حرارة الانصهار مستقرة في ظل ظروف الإنتاج المختلفة، فإن ATH عمومًا لديه مزيد من هامش التشغيل.
إذا كانت المركب تقترب بانتظام من 200°C، يجب أن تتضمن المؤهلات ظروف الإنتاج الواقعية بدلاً من مجرد تجريب قصير في المختبر.
يمكن أن تكشف معدلات الإنتاج المنخفضة، والإنتاج العالي، وبدء التشغيل، وتغيرات الضغط، والوقت الممتد للإقامة عن نقاط الضعف التي لا تظهر خلال تجربة اختبار مثالية.
إذا بدأ المركب في الفوران، تحقق من العملية قبل تغيير ATH
عندما يتطور مركب يحتوي على ATH بشكل مفاجئ إلى فقاعات أو سحب خشنة، فإن استبدال الحشوة على الفور قد يجعل عمليات التشخيص أكثر صعوبة.
أولاً، قارن بين التشغيل الذي يواجه المشكلة مع تشغيل الإنتاج المستقر. درجة حرارة الانصهار الفعلية، سرعة اللولب، العزم، ضغط الرأس، الإنتاج ووقت الإقامة هي أكثر فائدة من درجة حرارة الأسطوانة وحدها. يجب فحص رطوبة المواد الخام بشكل منفصل حتى لا يتم الخلط بين الماء الحر وماء التحلل.
إذا أصبحت العيوب أسوأ مع زيادة درجة حرارة الانصهار أو وقت الإقامة، فإن تقليل الحمل الحراري يوفر اختبار تأكيد مفيد. إذا استمرت المشكلة عندما تكون درجة حرارة الانصهار بوضوح تحت المنطقة الحرجة، يجب أن ينتقل الانتباه نحو الرطوبة، والتشتت، وتوزيع حجم الجسيمات، والمواد المضافة للتوليف أو التهوية.
يمكن أن تكون TGA مفيدة أيضًا عند مقارنة السلوك الحراري لمواد ATH المختلفة، خاصة عندما يكون التوليف قريبًا من حد معالجته. يجب مقارنة النتائج باستخدام نفس طريقة الاختبار والظروف لأن درجات حرارة التحلل من مختبرات مختلفة ليست متساوية تلقائيًا.
ما الذي يحتاج Detopalu لمعرفته قبل توصية ATH
ديتوبالو تزود مسحوق هيدروكسيد الألومنيوم لتطبيقات مثبطات اللهب والحشوات بما في ذلك الأسلاك والكيبلات والمطاط والبلاستيك ومواد الايبوكسي وأنظمة البوليمر الأخرى.
تركز مواصفات المنتج الحالية على خصائص مثل محتوى Al(OH)₃، حجم الجسيمات، امتصاص الزيت، الرطوبة، البياض ومراقبة الشوائب. هذه مهمة للاختيار بين الدرجات، لكنها لا تصف ظروف المعالجة الحرارية الفعلية للعميل.
بالنسبة لتطبيق الكيبل أو البوليمر، ينبغي أن تتضمن المعلومات المفيدة أيضًا نظام البوليمر، تحميل ATH، درجة حرارة المعالجة أو الانصهار الفعلية، متطلبات حجم الجسيمات الحالية ومشكلة الإنتاج الملاحظة.