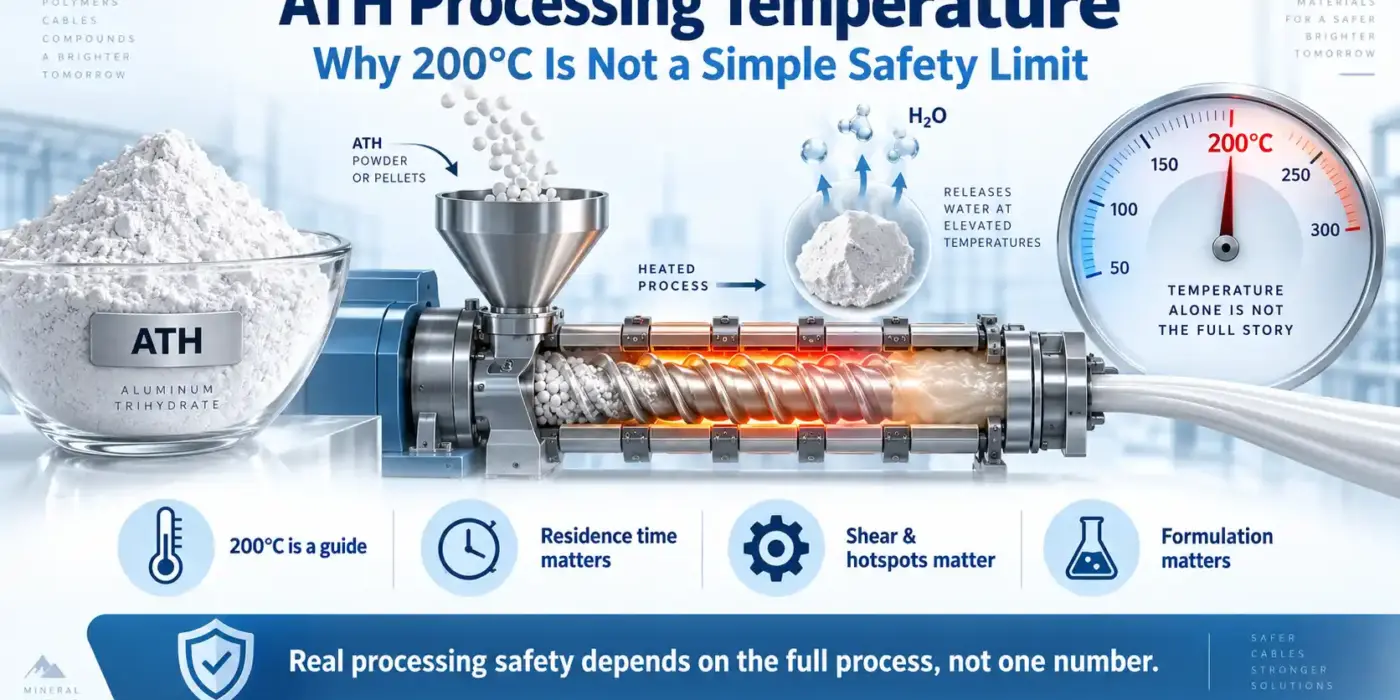
Un compuesto de cable relleno de ATH puede tener temperaturas de tambor establecidas por debajo de 200°C y aún así desarrollar burbujas, extrusión rugosa o presión inestable. Otro compuesto puede acercarse brevemente a la misma temperatura y funcionar sin un problema obvio.
La diferencia es que el hidróxido de aluminio no experimenta la temperatura mostrada en un controlador de máquina. Experimenta la temperatura de fusión real, el calentamiento por corte local y el tiempo que el compuesto permanece caliente.
Esta distinción es importante porque ATH comienza a liberar agua químicamente unida cuando entra en su rango de descomposición. Si eso sucede durante el compuesto o la extrusión, parte de la reacción de retardante de llama ya ha comenzado antes de que se produzca el cable terminado, la parte de goma o el componente de polímero.
Tabla de Contenidos
Por qué las fichas técnicas de ATH muestran tanto 200°C como 220°C
Busque la temperatura de descomposición del hidróxido de aluminio y aparecen frecuentemente dos números: aproximadamente 200°C y aproximadamente 220°C.
Ambos pueden ser técnicamente válidos.
Nabaltec describe el ATH como descomponiéndose de manera endotérmica a aproximadamente 200°C. Huber lista la temperatura de descomposición del ATH en aproximadamente 220°C, mientras que su literatura técnica de la industria del cable también indica que el ATH comienza a liberar agua alrededor de 200°C.
La diferencia no debe interpretarse como que un proveedor tiene razón y el otro está equivocado. La descomposición térmica se mide bajo condiciones de prueba definidas, y la temperatura reportada puede representar el inicio de la liberación medible de agua, un punto característico en una curva TGA u otro evento térmico definido. La tasa de calentamiento, la condición de la muestra y el método de medición pueden alterar el valor reportado.
Para el procesamiento de polímeros, la conclusión práctica es sencilla: 220°C no debe tratarse como un límite garantizado para el procesamiento del ATH.
Las pautas comerciales comúnmente recomiendan el ATH para sistemas termoplásticos procesados por debajo de aproximadamente 200°C. El propósito es mantener un margen térmico útil antes de que comience una deshidratación significativa.
Qué sucede cuando ATH comienza a descomponerse
El hidróxido de aluminio libera agua a través de una reacción de descomposición endotérmica:
2Al(OH)₃ → Al₂O₃ + 3H₂O
Durante un incendio, este comportamiento es útil. La reacción absorbe calor mientras que el agua liberada ayuda a reducir la temperatura del polímero en llamas y contribuye a la supresión de llamas y humo.
Dentro de un extrusor, la misma liberación de agua no es deseada.
El ATH tiene una pérdida teórica por ignición de aproximadamente 34.6%, en gran parte asociada con el agua químicamente unida liberada durante la descomposición. Un compuesto de cable altamente cargado puede contener una cantidad sustancial de ATH, por lo que incluso una deshidratación prematura limitada puede introducir vapor de agua en el fundido del polímero.
Dependiendo de la formulación y el equipo, esto puede contribuir a burbujas, vacíos internos, extrusados rugosos, inestabilidad de presión o defectos en la superficie.
Estos síntomas no prueban que el ATH se haya descompuesto. El polímero húmedo, la humedad residual en el relleno, los aditivos volátiles o una ventilación deficiente pueden causar problemas similares. La historia del proceso debe examinarse antes de concluir que la descomposición térmica es responsable.
La temperatura del tambor no es la misma que la temperatura de fusión
Considere un extrusor con varias zonas configuradas entre 175–190 °C.
Puede parecer que está seguro por debajo de la región de descomposición del ATH, pero el polímero también se está calentando mecánicamente. La rotación del tornillo, los elementos de amasado, la presión de retroceso y la resistencia del molde convierten la energía mecánica en calor.
Esto se vuelve más importante en compuestos de ATH altamente llenos porque su viscosidad puede ser mucho mayor que la del polímero no lleno. Puede requerirse más energía para mezclar y mover el compuesto, produciendo un calentamiento adicional por cizallamiento.
Una máquina que muestra una temperatura del barril de 185 °C puede, por lo tanto, contener regiones locales donde el compuesto en sí está más caliente.
Por eso, la temperatura de fusión real es más útil que los ajustes del barril cuando una formulación opera cerca del límite térmico. Donde el equipo lo permita, las mediciones de temperatura de fusión deben considerarse junto con el par del tornillo, la presión de la cabeza y el rendimiento.
Un perfil de barril estable no significa necesariamente que el compuesto esté experimentando una historia térmica estable.
El tiempo de residencia puede cambiar el resultado sin cambiar la configuración de temperatura
La temperatura es solo una parte del problema. El tiempo también importa.
La descomposición del ATH no es un interruptor instantáneo que cambia completamente a una temperatura. Un compuesto que pasa brevemente por una región relativamente caliente puede comportarse de manera diferente que un material que se mantiene cerca de esa temperatura durante mucho más tiempo.
Esto explica algunos problemas de producción que aparecen sin que nadie cambie el perfil de temperatura de la máquina.
Por ejemplo, reducir la producción de la línea puede aumentar el tiempo de residencia. Un tamiz o matriz restrictiva puede aumentar la presión y el cizallamiento. Una detención de la máquina puede dejar el compuesto sentado dentro de un barril caliente mucho más tiempo del que dura la producción normal.
Cuando la producción se reinicia, el primer material que sale de la línea puede haber experimentado una historia térmica muy diferente de la del material producido durante la operación continua.
Si las burbujas o defectos en la superficie ocurren principalmente durante el inicio, producción de baja salida o largo tiempo de permanencia, verificar solamente el grado de ATH es poco probable que identifique el problema completo.
La humedad libre y la deshidratación de ATH no son lo mismo
Esta distinción es especialmente útil al investigar burbujas.
El polvo de ATH puede contener una pequeña cantidad de humedad libre o adsorbida. Los gránulos de polímero y otros ingredientes de formulación también pueden introducir agua. Las condiciones de almacenamiento, los sacos abiertos y la alta humedad ambiental pueden agravar este problema.
La humedad libre a menudo se puede abordar mediante un mejor almacenamiento, manejo de materiales o procedimientos de secado adecuados.
El agua químicamente ligada es diferente. Es parte de la estructura de Al(OH)₃ y se libera cuando el ATH se descompone.
Secar el polvo no aumenta su temperatura de descomposición fundamental. Asimismo, si el ATH comienza a deshidratarse porque el compuesto se ha sobrecalentado, mejorar el almacenamiento de las materias primas no resolverá el problema térmico.
Por lo tanto, una comparación útil para la resolución de problemas es cambiar una condición a la vez. Si el secado mejorado elimina las burbujas mientras que la temperatura de fusión permanece sin cambios, probablemente estuvo involucrada la humedad libre. Si los defectos aparecen repetidamente a medida que aumenta la temperatura de fusión real o el tiempo de residencia, la deshidratación del ATH merece más atención.
El tipo de polímero es solo el punto de partida
El ATH se utiliza ampliamente en compuestos de cable y alambre de EVA, polietileno y muchos LSZH porque estos sistemas a menudo pueden procesarse dentro de un rango de temperatura adecuado.
El ATH también se puede utilizar en PVC, TPE, TPU, goma y varias formulaciones termoestables, pero el nombre del polímero por sí solo no determina si la ventana térmica es adecuada.
Dos compuestos de EVA pueden comportarse de manera muy diferente. Su contenido de acetato de vinilo, carga de ATH, viscosidad del polímero, sistema de acoplamiento y tasa de extrusión pueden diferir. Una formulación puede operar cómodamente por debajo de la región de deshidratación de ATH, mientras que otra alcanza temperaturas de fusión mucho más altas debido al aumento del esfuerzo cortante.
El polipropileno y muchos termoplásticos de ingeniería presentan un problema más obvio ya que a menudo requieren temperaturas de procesamiento más altas. Cuando el proceso del polímero se aproxima regularmente o supera el rango térmico práctico de ATH, cambiar el tamaño de las partículas de ATH no es una forma confiable de resolver la incompatibilidad.
La química retardante de llama en sí necesita ser reconsiderada. Aquí es donde la decisión entre ATH y MDH discutida en el artículo anterior se vuelve relevante.
No hay un 'margen seguro' universal
Es tentador crear una regla de compra simple como:
ATH se descompone a 220°C, así que procesar a 200°C es seguro.
Eso es demasiado simple para el uso en producción.
Tampoco hay una regla universal que establezca que cada compuesto de ATH debe permanecer exactamente 10°C, 20°C o 30°C por debajo de un valor de descomposición particular. El margen requerido depende de la calidad de ATH, viscosidad del polímero, carga de relleno, configuración del tornillo, flujo, tiempo de residencia y de cómo se controla la temperatura de fusión real.
Un mejor enfoque es considerar aproximadamente 200°C como una región que requiere mayor atención para ATH convencional, en lugar de una temperatura de procesamiento objetivo.
Si la producción normal se mantiene cómodamente por debajo de esta región y la temperatura de fusión permanece estable bajo diferentes condiciones de producción, ATH generalmente tiene más margen operativo.
Si el compuesto regularmente se aproxima a 200°C, la calificación debe incluir condiciones de producción realistas en lugar de solo un breve ensayo de extrusión en laboratorio.
Bajo rendimiento, alto rendimiento, arranque, cambios de presión y tiempo de residencia prolongado pueden exponer debilidades que no aparecen durante una prueba ideal.
Si el compuesto comienza a burbujear, revise el proceso antes de cambiar ATH
Cuando un compuesto con ATH establecido desarrolla burbujas o extrusión rugosa de repente, reemplazar el relleno de inmediato puede dificultar la resolución de problemas.
Primero, compare la ejecución problemática con una ejecución de producción estable. La temperatura de fusión real, la velocidad del tornillo, el par, la presión de la cabeza, la producción y el tiempo de residencia son más útiles que la temperatura del barril por sí sola. La humedad de la materia prima debe comprobarse por separado para que el agua libre no se confunda con el agua de descomposición.
Si los defectos empeoran a medida que aumenta la temperatura de fusión o el tiempo de residencia, reducir la carga térmica proporciona una prueba de confirmación útil. Si el problema persiste cuando la temperatura de fusión está claramente por debajo de la región crítica, la atención debe dirigirse hacia la humedad, la dispersión, la distribución del tamaño de las partículas, los aditivos de formulación o la ventilación.
TGA también puede ser útil al comparar el comportamiento térmico de diferentes materiales de ATH, particularmente cuando una formulación está cerca de su límite de procesamiento. Los resultados deben compararse utilizando el mismo método y condiciones de prueba porque las temperaturas de descomposición de diferentes laboratorios no son automáticamente equivalentes.
Lo que Detopalu necesita saber antes de recomendar ATH
Detopalu suministra Polvo de hidróxido de aluminio para aplicaciones de retardantes de llama y cargas incluyendo cables y alambres, goma, plásticos, epóxido y otros sistemas poliméricos.
Las especificaciones actuales del producto se centran en propiedades como contenido de Al(OH)₃, tamaño de partícula, absorción de aceite, humedad, blancura y control de impurezas. Estas son importantes para la selección de grados, pero no describen las condiciones reales de procesamiento térmico del cliente.
Para una aplicación de cable o polímero, la información útil también debe incluir el sistema polimérico, carga de ATH, temperatura de procesamiento o fusión real, requisito actual de tamaño de partícula y el problema de producción que se está observando..