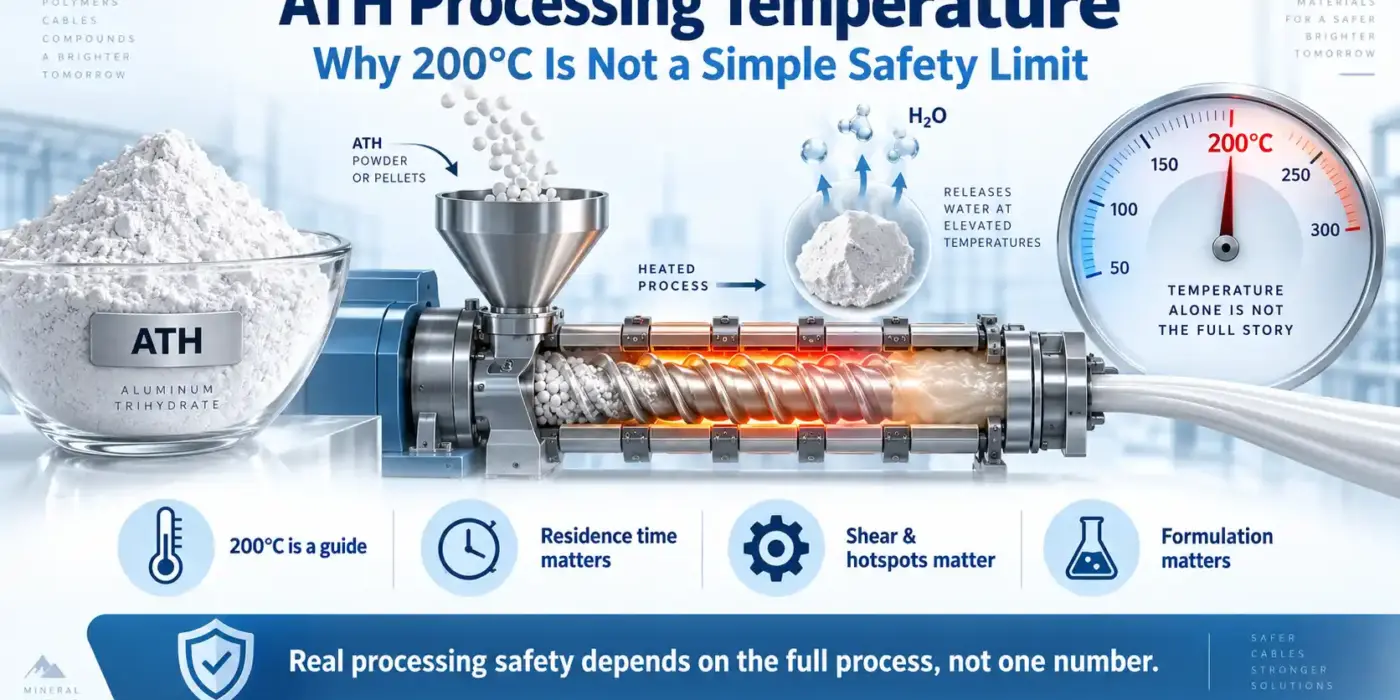
ATH로 채워진 케이블 컴파운드는 200°C 이하의 배럴 온도로 설정될 수 있지만 여전히 기포, 거친 압출 또는 불안정한 압력을 발생시킬 수 있다. 다른 컴파운드는 같은 온도에 잠시 접근하지만 뚜렷한 문제가 없이 작동할 수 있다.
차이점은 알루미늄 하이드록사이드가 한 기계 컨트롤러에 표시된 온도를 경험하지 않는다는 것이다. 그것은 실제 용융 온도, 국부적인 전단 열 그리고 컴파운드가 뜨겁게 유지되는 시간을 경험한다.
이 구분은 중요하다. 왜냐하면 ATH는 분해 범위에 들어갈 때 화학적으로 결합된 물을 방출하기 시작하기 때문이다. 이것이 혼합 또는 압출 중에 발생하면, 완제품 케이블, 고무 부품 또는 폴리머 성분이 생산되기 전에 부분적으로 화재 저항 반응이 이미 시작되었기 때문이다.
목차
왜 ATH 데이터 시트에 200°C와 220°C가 모두 표시되는가
알루미늄 하이드록사이드의 분해 온도를 검색하면 두 숫자가 자주 나타난다: 대략 200°C 그리고 대략 220°C.
두 값 모두 기술적으로 유효할 수 있다.
Nabaltec은 ATH가 약 200°C에서 내열적으로 분해된다고 설명합니다. Huber는 ATH의 분해 온도를 약 220°C로 나열하며, 케이블 산업의 기술 문헌 역시 ATH가 약 200°C에서 물을 방출하기 시작한다고 명시합니다.
이 차이는 한 공급자가 맞고 다른 공급자가 틀리다는 것으로 해석되어서는 안 됩니다. 열분해는 정의된 시험 조건 하에서 측정되며, 보고된 온도는 측정 가능한 물 방출의 시작을 나타내거나 TGA 곡선의 특정 포인트 또는 다른 정의된 열 이벤트를 나타낼 수 있습니다. 가열 속도, 샘플 상태 및 측정 방법에 따라 보고된 값이 달라질 수 있습니다.
폴리머 가공에 대한 실질적인 결론은 간단합니다: 220°C는 보장된 ATH 가공 한계로 간주되어서는 안 됩니다.
상업적 지침은 일반적으로 약 200°C 이하에서 처리되는 열가소성 시스템에 ATH를 추천합니다. 이는 중요한 탈수 과정이 시작되기 전에 유용한 열 여유를 유지하기 위한 것입니다.
ATH가 분해되기 시작할 때 발생하는 일
알루미늄 하이드록사이드는 내열적 분해 반응을 통해 물을 방출합니다:
2Al(OH)₃ → Al₂O₃ + 3H₂O
화재 중에 이 행동은 유용합니다. 이 반응은 열을 흡수하고 방출된 물은 타는 폴리머의 온도를 줄이는 데 도움을 주며 화재와 연기 억제에 기여합니다.
압출기 내부에서는 이러한 물 방출이 원치 않습니다.
ATH의 이론적 연소 손실은 대략 34.6%로, 분해 중 방출되는 화학적으로 결합된 물과 관련이 있습니다. 고충전 케이블 화합물은 상당량의 ATH를 포함할 수 있으므로, 제한된 조기 탈수조차도 폴리머 용융물에 수증기를 도입할 수 있습니다.
제형 및 장비에 따라 이는 기포, 내부 공극, 표면 불균일성, 압력 불안정성 또는 표면 결함으로 이어질 수 있습니다.
이 증상은 ATH가 분해되었음을 증명하지 않습니다. 젖은 폴리머, 필러에 남아있는 수분, 휘발성 첨가제 또는 불량한 통풍이 유사한 문제를 일으킬 수 있습니다. 열 분해가 원인이라는 결론을 내리기 전에 공정 이력을 검토해야 합니다.
배럴 온도는 용융 온도와 같지 않다
175–190°C로 설정된 여러 구역을 가진 압출기를 고려하십시오.
이 압출기는 ATH 분해 영역 아래에 안전하게 위치할 수 있지만, 폴리머는 기계적으로 열을 받고 있습니다. 스크류 회전, 반죽 요소, 역압 및 다이 저항이 기계 에너지를 열로 변환합니다.
이것은 ATH가 다량 포함된 화합물에서 더욱 중요해집니다. 왜냐하면 그들의 점도가 비충전 폴리머보다 훨씬 높을 수 있기 때문입니다. 화합물을 혼합하고 이동시키기 위해 더 많은 에너지가 필요할 수 있으며, 추가 전단 가열을 발생시킵니다.
185°C 배럴 온도를 나타내는 기계는 따라서 화합물 자체가 더 뜨거운 지역을 포함할 수 있습니다.
이것이 실제 용융 온도가 열 한계에 근접한 조성이 작동할 때 배럴 설정값보다 더 유용한 이유입니다. 장비에서 허용하는 경우, 용융 온도 측정은 스크류 토크, 헤드 압력 및 생산량과 함께 고려해야 합니다.
안정적인 배럴 프로필이 화합물이 안정적인 열 이력을 겪고 있다는 것을 의미하지는 않습니다.
체류 시간은 온도 설정을 변경하지 않고도 결과를 변경할 수 있다
온도는 문제의 일부에 불과합니다. 시간도 중요합니다.
ATH 분해는 어느 온도에서 완전히 전환되는 순간적인 스위치가 아닙니다. 상대적으로 뜨거운 지역을 잠깐 지나가는 화합물은 그 온도 근처에 더 오래 머무는 물질과 다르게 행동할 수 있습니다.
이것은 기계 온도 프로필을 변경하지 않고도 나타나는 일부 생산 문제를 설명합니다.
예를 들어, 라인 출력을 줄이면 체류 시간이 증가할 수 있습니다. 제한적인 스크린이나 다이는 압력과 전단을 증가시킬 수 있습니다. 기계가 멈추면 화합물이 정상 생산보다 훨씬 더 오랫동안 뜨거운 배럴 안에 남아있게 됩니다.
생산이 재개되면, 첫 번째로 생산 라인을 떠나는 자재는 연속 운영 중에 생산된 자재와 매우 다른 열적 이력을 경험했을 수 있습니다.
버블이나 표면 결함이 주로 시작 시, 저출력 생산 또는 긴 체류 시간 동안 발생하는 경우, ATH 등급만 확인하는 것으로는 전체 문제를 파악하기 어려울 것입니다.
자유 수분과 ATH 탈수는 동일한 것이 아니다
이 구분은 버블을 조사할 때 특히 유용합니다.
ATH 분말에는 소량의 자유수 또는 흡착된 수분이 포함될 수 있습니다. 폴리머 펠렛 및 기타 제형 성분도 수분을 유입시킬 수 있습니다. 저장 조건, 개봉된 봉지 및 높은 주변 습도는 이 문제를 더 악화시킬 수 있습니다.
자유수는 더 나은 저장, 자재 취급 또는 적절한 건조 절차를 통해 해결할 수 있는 경우가 많습니다.
화학적으로 결합된 수분은 다릅니다. 이는 Al(OH)₃ 구조의 일부로, ATH가 분해될 때 방출됩니다.
분말을 건조한다고 해서 기본적인 분해 온도가 증가하지는 않습니다. 마찬가지로, ATH가 과열되어 탈수되기 시작하면 원자재 저장을 개선해도 열적 문제를 해결할 수 없습니다.
유용한 문제 해결 비교는 따라서 한 가지 조건을 한 번에 변경하는 것입니다. 개선된 건조가 버블을 제거하면서 용융 온도는 변하지 않는다면, 자유수가 개입했을 가능성이 높습니다. 결함이 실제 용융 온도나 체류 시간이 증가하면서 반복해서 나타난다면, ATH 탈수에 더 많은 관심을 기울일 필요가 있습니다.
폴리머 유형은 시작 점일 뿐이다
ATH는 EVA, 폴리에틸렌 및 많은 LSZH 전선 및 케이블 화합물에서 널리 사용되며, 이러한 시스템은 종종 적절한 온도 범위 내에서 가공될 수 있습니다.
ATH는 PVC, TPE, TPU, 고무 및 다양한 열경화성 제형에서도 사용할 수 있지만, 폴리머 이름만으로는 열 창이 적절한지 여부를 결정할 수 없습니다.
두 EVA 화합물은 매우 다르게 작용할 수 있습니다. 이들의 비닐 아세테이트 함량, ATH 적재량, 폴리머 점도, 결합 시스템 및 압출 속도가 모두 다를 수 있습니다. 한 제형은 ATH 탈수 영역 아래에서 원활하게 작동할 수 있는 반면, 다른 제형은 전단 증가로 인해 훨씬 높은 용융 온도에 도달할 수 있습니다.
폴리프로필렌과 많은 엔지니어링 열가소성 플라스틱은 더 높은 가공 온도를 종종 요구하기 때문에 더 명확한 문제를 제기합니다. 폴리머 프로세스가 정기적으로 ATH의 실제 열 범위에 접근하거나 이를 초과할 경우, ATH 입자 크기 변경은 불일치를 해결하는 신뢰할 수 있는 방법이 아닙니다.
불연성 화학 자체를 재고할 필요가 있습니다. 이전 기사에서 논의된 ATH와 MDH의 결정이 중요한 이유입니다.
보편적인 '안전 여유'는 존재하지 않는다
다음과 같은 간단한 구매 규칙을 만드는 것은 유혹적입니다:
ATH는 220°C에서 분해되므로, 200°C에서 가공하는 것은 안전합니다.
생산 사용에 있어서는 너무 단순합니다.
모든 ATH 화합물이 특정 분해 값보다 정확히 10°C, 20°C 또는 30°C 낮아야 한다는 보편적인 규칙도 없습니다. 필요한 여유는 ATH 등급, 폴리머 점도, 필러 적재량, 나사 구성, 처리량, 체류 시간 및 실제 용융 온도가 얼마나 잘 제어되는지에 따라 달라집니다.
더 나은 접근법은 약 200°C를 전통적인 ATH에 대해 더 주의 깊게 살펴보아야 하는 영역으로 간주하는 것입니다, 목표 가공 온도보다.
정상적인 생산이 이 영역 아래에서 원활하게 유지되고 다양한 생산 조건에서 용융 온도가 안정적으로 유지된다면, ATH는 일반적으로 더 많은 운영 여유가 있습니다.
화합물이 정기적으로 200°C에 접근하면, 자격 요건에는 짧은 실험실 압출 시험뿐만 아니라 현실적인 생산 조건이 포함되어야 합니다.
낮은 처리량, 높은 처리량, 시작, 압력 변화 및 연장된 체류는 모두 이상적인 테스트 중에는 나타나지 않는 약점을 드러낼 수 있습니다.
혼합물이 기포가 생기기 시작하면 ATH를 변경하기 전에 프로세스를 점검하라
ATH가 포함된 화합물이 갑자기 기포가 생기거나 거친 압출이 발생할 경우, 충전을 즉시 교체하면 문제 해결이 더 어려워질 수 있습니다.
문제가 발생한 러닝을 안정적인 생산 러닝과 먼저 비교하십시오. 실제 용융 온도, 나사 속도, 토크, 헤드 압력, 출력 및 체류 시간은 배럴 온도만큼 유용하지 않습니다. 원자재의 수분은 분해 수분과 혼동되지 않도록 별도로 확인해야 합니다.
용융 온도나 체류 시간이 증가할수록 결함이 악화된다면, 열 부하를 줄이는 것이 유용한 확인 테스트가 됩니다. 용융 온도가 비록 임계 영역보다 확실히 낮을 때 문제와 여전히 존재한다면, 수분, 분산, 입자 크기 분포, 조제 첨가제 또는 환기 쪽으로 주의를 기울여야 합니다.
TGA는 다양한 ATH 재료의 열적 성질을 비교하는 데 유용할 수 있습니다. 특히 조제가 가공 한계에 근접할 때 그렇습니다. 결과는 서로 다른 실험실의 분해 온도가 자동으로 동등하지 않으므로 동일한 테스트 방법과 조건을 사용하여 비교해야 합니다.
Detopalu가 ATH를 추천하기 전에 알아야 할 것
Detopalu는 수산화알루미늄 분말 전선 및 케이블, 고무, 플라스틱, 에폭시 및 기타 폴리머 시스템을 포함한 난연제 및 충전제 애플리케이션을 위한 재료를 공급합니다.
현재 제품 사양은 Al(OH)₃ 함량, 입자 크기, 오일 흡수, 수분, 백색도 및 불순물 제어와 같은 특성에 초점을 맞추고 있습니다. 이는 등급 선택에 중요하지만 고객의 실제 열 가공 조건을 설명하지는 않습니다.
케이블 또는 폴리머 응용 프로그램의 경우 유용한 정보에는 또한 폴리머 시스템, ATH 부하, 실제 가공 또는 용융 온도, 현재 입자 크기 요구 사항 및 관측되는 생산 문제가 포함되어야 합니다..